锂离子电池中的导电材料:碳纳米管、石墨烯与更多可能
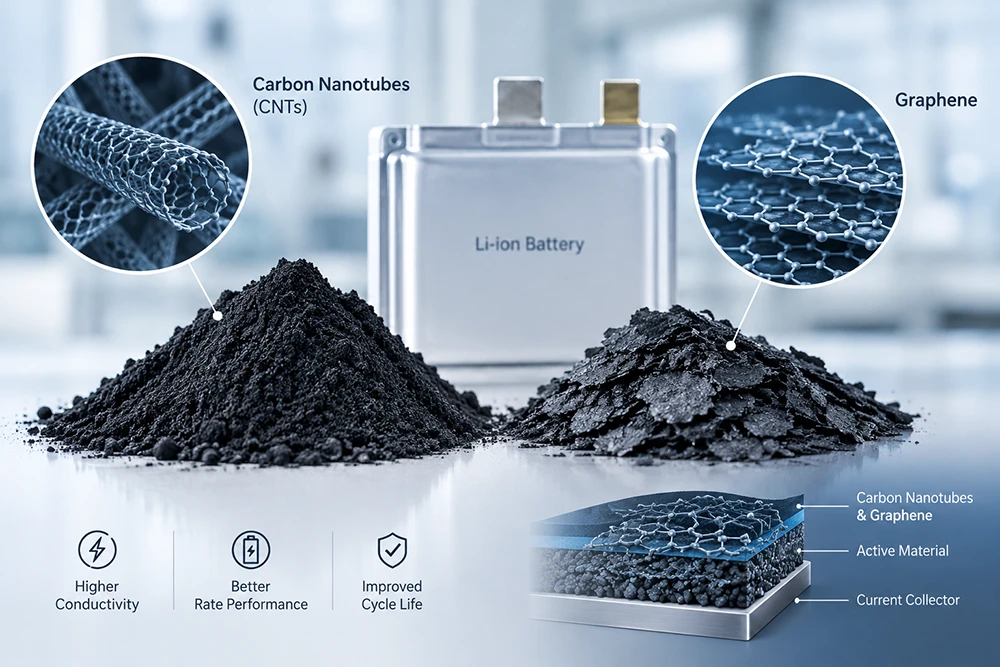
活性材料决定电芯能储存多少能量,导电剂则决定这些能量能否被释放出来。
在多数极片配方中,这一点常被低估。一款含96% NMC、2%炭黑的正极配方,纸面上看效率极高——活性材料占比最大,惰性重量最小。但在实际生产中,它的可用容量可能比另一款含94% NMC、配以精心设计导电网络的配方低15%。
导电剂是极片的“电子高速公路网”。一旦用量不足、分散过度或分布不均,活性材料就会在电化学上被孤立:锂离子能走,电子走不了。
本指南围绕四项可量化的采购指标——添加量要求、渗流行为、分散难度与设备成本——对四类主流导电材料(炭黑、碳纳米管、石墨烯、导电石墨)逐一对比。
导电剂对比矩阵
|
材料 |
典型添加量(wt%) |
比表面积(m²/g) |
长径比 |
电导率(S/cm) |
相对成本指数 |
|
炭黑(Super P) |
2–5 |
60–70 |
~1(球形) |
10–100 |
1.0x |
|
乙炔黑 |
2–4 |
60–80 |
~1 |
50–200 |
1.2x |
|
科琴黑(EC-300J) |
1–3 |
800–1,400 |
~1 |
100–500 |
4–6x |
|
多壁碳纳米管(MWCNT) |
0.5–2 |
200–400 |
100–1,000 |
10³–10⁴ |
8–15x |
|
单壁碳纳米管(SWCNT) |
0.1–0.5 |
500–1,200 |
1,000–10,000 |
10⁴–10⁵ |
40–80x |
|
石墨烯纳米片 |
1–3 |
500–1,500 |
100–1,000(二维) |
10³–10⁴ |
10–20x |
|
导电石墨 |
3–8 |
10–30 |
~1 |
10²–10³ |
0.8x |
成本指数并不该成为决策依据。真正的决策指标是“获得单位极片电导率所付出的成本”——而这个数字几乎完全取决于分散质量。
炭黑:行业基准及其局限性
在90%以上的锂离子电池生产中,炭黑仍是默认的导电剂。它价格低廉、机理清晰,且几乎与所有正极体系兼容。
其作用机理是点对点接触。炭黑颗粒形成链状与团簇结构,将活性材料颗粒彼此桥接。当添加量为2–3 wt%时,接触点足以构成连续的电子通路,即达到“渗流阈值”。
局限所在:点接触网络十分脆弱。辊压过程中,炭黑链会被压实、压断。压实密度达到3.2 g/cm³后,Super P网络的原始电导率可损失30–40%。电芯仍能循环,但倍率性能与大电流性能会下降。
炭黑失效的场景:
• 高镍NMC(Ni > 80%):颗粒表面电子电导率偏低
• 以硅为主体的负极:每次循环的体积膨胀都会破坏炭黑网络
• 厚极片(面容量>4 mAh/cm²):电子传输路径长度超出点接触网络的可达范围
• 固态正极:电解质不提供离子桥接,电子网络必须自成体系
碳纳米管:以极低添加量实现渗流
碳纳米管改写了渗流这道方程。一根长径比为500的多壁碳纳米管,其电子连接能力相当于数百颗炭黑颗粒——而质量只是后者的零头。
添加量的变化十分可观:
|
导电体系 |
达到同等电导率所需添加量 |
对能量密度的影响(对比3 wt%炭黑) |
|
仅用炭黑 |
3.0 wt% |
基准 |
|
炭黑+ 0.5 wt% MWCNT |
合计2.0 wt% |
活性材料+0.5% |
|
仅用MWCNT |
1.0 wt% |
活性材料+1.5% |
|
MWCNT + 0.1 wt% SWCNT |
合计0.5 wt% |
活性材料+2.2% |
放到电芯层面,多出2%的活性材料约等于2%的能量密度提升——对于每1 Wh/kg都要争取的电动汽车与储能项目而言,这是相当可观的收益。
卡住碳纳米管应用的分散难题
碳纳米管到货时是缠绕成束的,由范德华力彼此束缚。只有将其解束为单根管,长径比带来的优势才能真正兑现。
分散失败会带来三种后果:
•团聚体成为缺陷。未分散的碳纳米管束只是导电颗粒,而非导电网络。电导率提升有限,成本却要全额支付。
•局部浓度过高。团聚体周围形成高电导区域,与之相邻的却是绝缘区域。充电时电流密度分布不均,随之出现局部析锂。
•涂布环节的机械性缺陷。大的碳纳米管团聚体会堵塞狭缝模头过滤网,并在极片表面留下纵向模头划痕(die lines)。
已记录的失败案例:某产线用0.8 wt%的MWCNT替代2 wt%炭黑,却未同步升级搅拌工艺。涂布后极片幅面上出现间隔约15 mm的明显模头划痕,极片电阻比炭黑基准高出40%。根本原因是直径超过50 μm的碳纳米管团聚体通过狭缝模头间隙,扰乱了流场。
工程洞察:碳纳米管分散是剪切能量问题,不是时间问题。在低剪切条件下延长搅拌时间并不能解束,只是让团聚体在浆料里打转。要实现单根管分散,必须依靠高剪切转子-定子分散、三辊研磨,或采用带有可验证分散质量指标的预分散碳纳米管浆料。TOB New Energy供应 此处插入内链:用于CNT导电浆料的高剪切分散与混合设备,并配备经验证的分散质量检测(粒径D50 < 5 μm,D99 < 20 μm),以避免团聚体引发的涂布缺陷。
石墨烯:没人做进预算的“再堆叠”难题
石墨烯纳米片具有高比表面积,理论上面内电导率甚至优于碳纳米管。其二维结构能与活性材料颗粒形成面接触,而非炭黑与碳纳米管的点接触或线接触。
量产现实与技术数据表并不一致。
石墨烯纳米片在干燥过程中极易重新堆叠成类石墨结构。随着溶剂挥发,毛细作用力将相邻片层拉拢在一起。结果是:进厂时是高性能石墨烯,到了成品极片里却变成了低性能石墨。
缓解策略及其代价:
|
策略 |
有效性 |
成本影响 |
|
表面官能化(羧基、羟基) |
中等:可减少再堆叠,但会降低面内电导率 |
材料成本+30–60% |
|
杂化体系:石墨烯+碳纳米管 |
高:碳纳米管在片层之间起间隔作用 |
导电剂总成本+10–20% |
|
快速干燥曲线 |
中等:压缩再堆叠的时间窗口 |
制约烘箱设计 |
|
用于原位分离的电解液添加剂 |
研发阶段 |
尚未在生产规模上验证 |
对大多数极片配方而言,石墨烯与碳纳米管组成杂化体系时效果最佳,单独作为导电剂使用并非优选。
导电石墨:被低估的负极选项
在正极配方中,导电石墨很少被提及;但在负极工程里,它扮演着明确而重要的角色。
比表面积为10–30 m²/g的天然或人造石墨,以3–8 wt%的比例加入负极配方,尤其适用于:
• 硅碳混合负极:石墨改善硅颗粒之间的电子接触,并可缓冲部分体积膨胀
• 快充负极:导电通路需在高电流密度下保持低极化
• 部分结构设计中的LFP负极
导电石墨价格低廉,且比碳纳米管、石墨烯好分散得多。它的短板是添加量:3–8 wt%属于“死重”,会拉低能量密度。因此它只适用于倍率性能与循环寿命优先级高于质量能量密度的场景。
故障排查指南:导电网络缺陷
|
症状 |
可能根因 |
诊断方法 |
纠正措施 |
|
极片电阻偏高(辊压后>50 Ω·cm) |
导电剂添加量不足,或网络断裂 |
对极片做四点探针法测量 |
添加量提高0.5 wt%,或改用高结构炭黑 |
|
倍率>1C时容量衰减 |
大电流下点接触网络失效 |
倍率性能测试;dQ/dV分析 |
将50%的炭黑替换为0.5–1 wt%的MWCNT |
|
涂布出现模头划痕 |
碳纳米管或石墨烯团聚体未分散 |
过滤测试;用刮板细度计检测浆料 |
升级为高剪切分散;确认D99 < 20 μm |
|
幅面横向极片电阻不均 |
分散均匀性差 |
沿幅宽5点做电阻分布测试 |
提高搅拌能量;用粒径分布验证 |
|
干燥后极片开裂 |
导电剂比表面积过高 |
目视检查;剥离附着力测试 |
降低科琴黑或石墨烯添加量;粘结剂增加0.3 wt% |
|
首次效率偏低 |
导电剂消耗锂 |
化成dQ/dV;对循环后电芯做ICP分析 |
降低高比表面积碳的用量 |
设备启示:分散才是瓶颈
导电材料的选择决定配方成本;分散设备则决定这笔成本是转化为性能,还是白白浪费。
不同导电材料对应的设备要求:
|
导电材料 |
混合方式 |
关键设备规格 |
|
炭黑 |
标准真空行星搅拌 |
真空度-0.09 MPa;剪切速率1,000–5,000 s⁻¹ |
|
MWCNT(粉体) |
高剪切分散+行星搅拌 |
转子线速度>20 m/s;分散时间30–90 min |
|
MWCNT(预分散浆料) |
仅需真空行星搅拌 |
浆料固含量5–10%;已验证D99 < 20 μm |
|
石墨烯纳米片 |
高剪切分散+受控干燥 |
片层粒径D50 5–15 μm;干燥升温速率<5 °C/min |
|
碳纳米管/石墨烯杂化 |
顺序加料:先碳纳米管,后石墨烯 |
两段式分散,中间进行粒径检测 |
标准搅拌车间与可处理碳纳米管的搅拌车间之间,设备成本差距相当大。一台满足线速度与真空要求的高剪切分散机,会让产线投资增加8万–20万美元。改用预分散碳纳米管浆料则可免去这笔资本开支,但材料成本每公斤要增加15–40美元。
常见问题(FAQ)
Q:替代炭黑所需的最低碳纳米管添加量是多少?
A:在分散达到单根管级别(D99 < 20 μm)的前提下,0.5–1.0 wt%的MWCNT即可替代2–3 wt%的炭黑,并保持同等极片电导率。低于0.5 wt%时,渗流网络将不再可靠。
Q:石墨烯能否完全取代炭黑作为导电剂?
A:不建议。石墨烯在干燥过程中的再堆叠会削弱其有效电导率,且单独使用石墨烯的配方,极片电阻通常高于石墨烯/碳纳米管杂化体系。石墨烯以1–2 wt%配合0.3–0.5 wt%碳纳米管使用时效果最好。
Q:涂布前如何确认碳纳米管已分散到位?
A:看三项指标——粒径分布(D50 < 5 μm,D99 < 20 μm)、通过25 μm滤网的过滤测试(残留<1%)、以及浆料电阻率测量。三项全部达标,基本可以排除团聚体导致的涂布缺陷。
Q:固态电池正极是否仍需要导电剂?
A:需要,而且添加量高于液态电解质电芯。固态电解质不提供电子传导通路,导电网络必须完全自成体系。典型的固态正极配方使用3–5 wt%导电碳,并配合20–40 wt%固态电解质。
准备好构建您的导电网络了吗?
导电剂怎么选,是配方问题;导电网络表现如何,是设备问题。世上最好的碳纳米管,如果在进入涂布模头时还是团聚体,也带不来任何收益。
TOB New Energy提供完整的导电材料处理与分散系统——从高剪切分散机、真空行星搅拌机,到预分散碳纳米管浆料供应与极片涂布线。设备在中国厦门的一体化工厂制造并验证,发货前会针对您实际使用的正极体系完成分散质量检测。欢迎就导电材料与分散设备预约咨询,获取工厂直供报价。
 订阅


版权所有 © 厦门特普特新能源科技有限公司保留所有权利。

 русский
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의