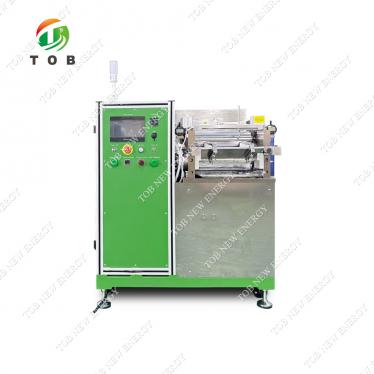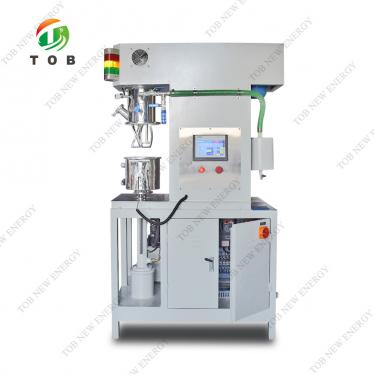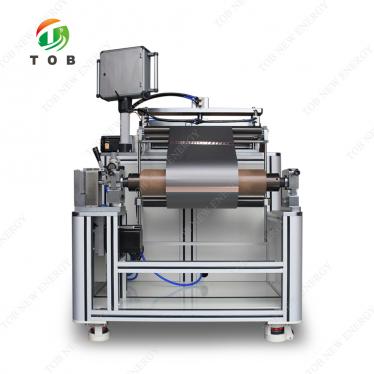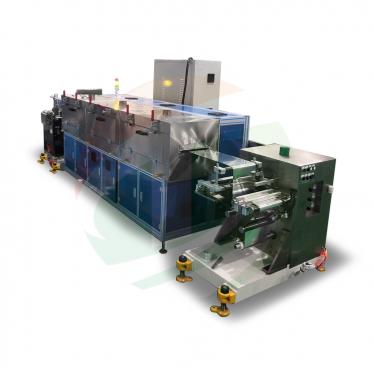
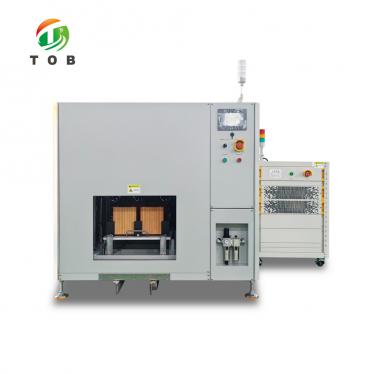
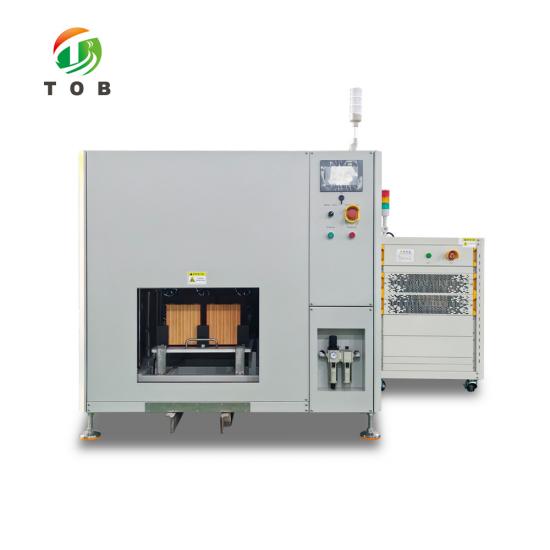
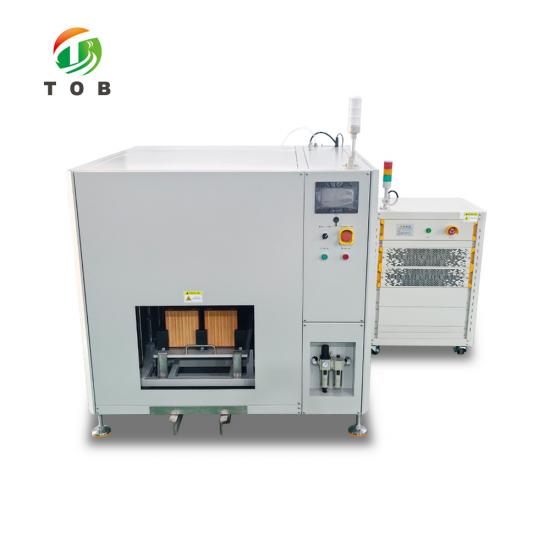
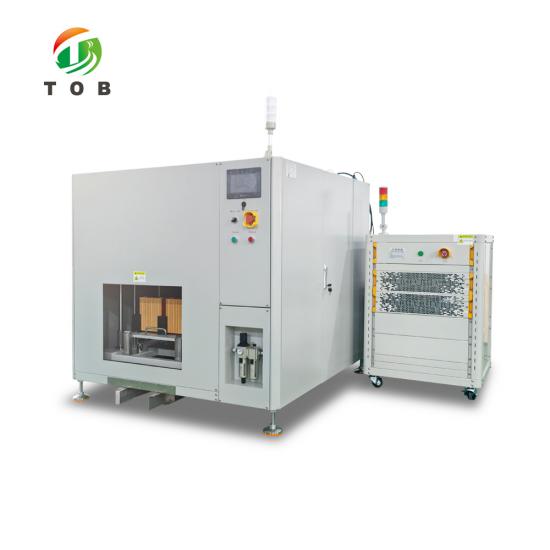
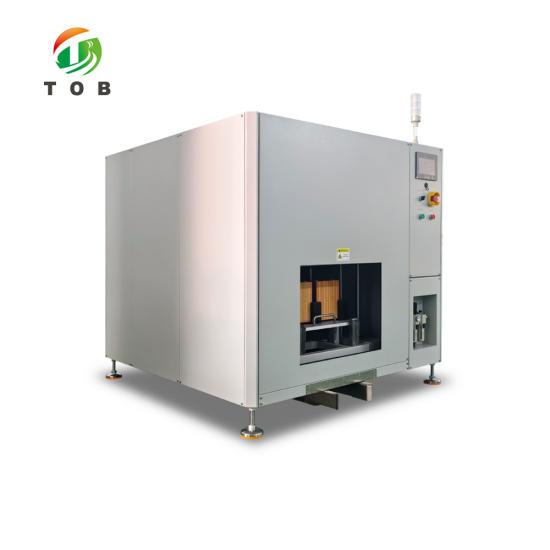
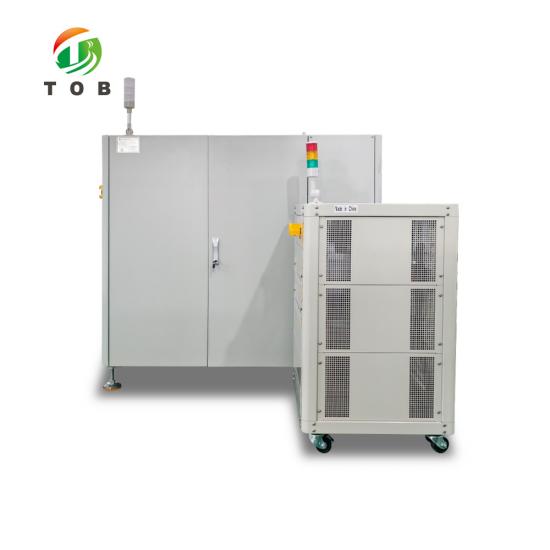
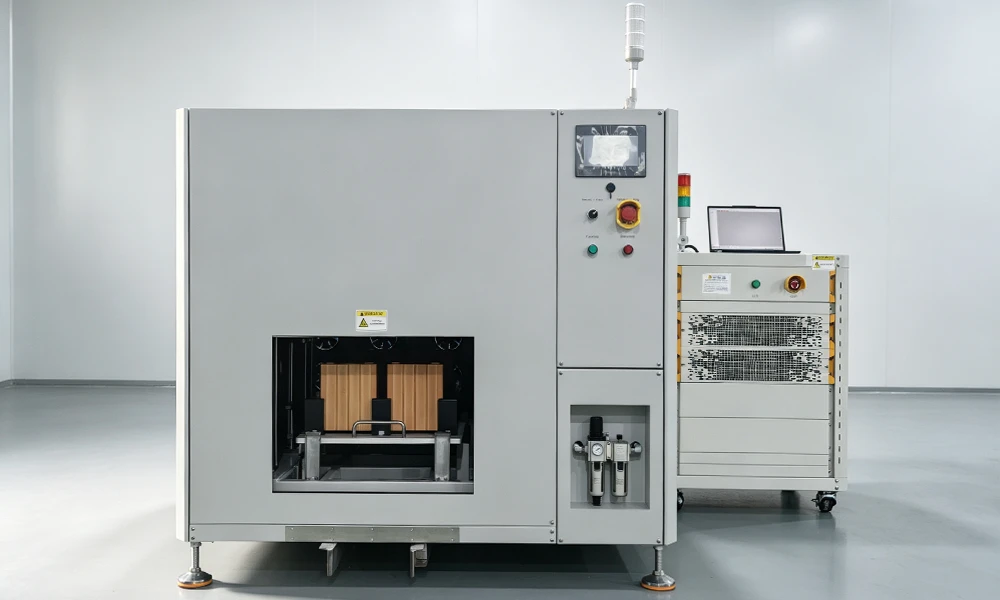
本项目设备用于实现电池自动负压化成工艺,主要设备负压化成机械柜。在本项目甲方提供设计需求,乙方负责按设计需要、设计、加工,组装,调试。
品牌:
TOB货号:
TOB-FH-5V60A-16CH订购 (最小量):
1台付款:
L/C,T/T原产地:
中国发货港口:
厦门产品规格
1 、设备概述
(1)项目基本概述:
本项目设备用于实现电池自动负压化成工艺,主要设备负压化成机械柜。在本项目甲方提供设计需求,乙方负责按设计需要、设计、加工,组装,调试。
(2)项目构成列表
本项目构成列表如下:
|
设备/辅助配套/名称 |
型号规格、品牌及技术参数 |
|
负压化成设备 |
5V30A,16通道*1托/区 |
注:设备数量以商务合同为准。
1.产品规划:
|
|
尺寸 |
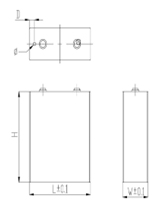
兼容范围 |
蓝本型号 |
|
电芯宽度 (H) |
95mm~218mm |
204mm |
|
|
电芯厚度 (W) |
27mm~73mm |
71mm |
|
|
电芯高度 (T) |
148mm~175mm |
173mm |
|
|
型号更换 |
兼容范围内采用更换内衬 |
||
(3)设备基本功能要求
1)设备的主要功能及要求
|
模块 |
设计要求,技术要求参数 |
配置数量 |
品牌/备注 |
|
化成机械柜 |
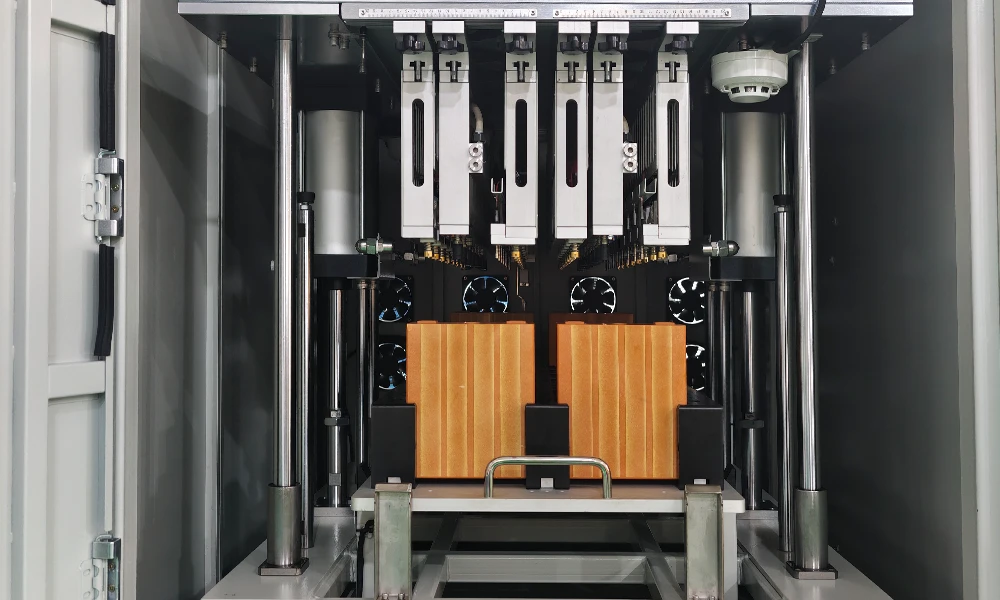
a)负压化成设备 5V30A,16通道*1托/区 b)探针结构:单针,闸刀式采样针,探针组件包含温度探针 c)设备承重≤1T,高度<2m; d)设备设计5面封+防火门模式,正面面板当出现烟雾火灾等情况时封闭 e)每个机械单元具备2个烟雾报警器及温度报警功能 f)压床模块要能对料框进行定位,定位精度±2mm,具备对角行程开关检测、托盘防反设计,提升时进行二次定位精度±0.2mm。 g)设备掉电(含电磁阀异常)或气压异常时,化成过程中不允许提升平台无故下降; h)机械柜单元要求设计维护便捷、探针等组件进行插拔式设计,易更换维护,探针组件能左右调节宽度并标有刻度。 i)负压杯体≥60ml j)负压吸嘴使用寿命≥500次或3个月 k)探针使用寿命:设计工作环境下不小于30000次压合 l)电池温度探头测量精度:±1℃ m)缓存小杯需要防止旋转; n)压床内探针、负压、温度模组可拆卸 o)压床具备电池带起防呆设计:探针先接触后离开,吸嘴后接触先离开。 |
负压化成设备5V30A,16通道*1托/区 |
|
2)模块功能详述
|
化成机械部架台 |
柜体要求: 1. 负压化成设备 5V30A,16通道*1托/区, |
|
化成针床 |
机械单元要求: 1. 所有化成机械部针床的螺丝采用不锈钢SUS304材质 2. 压床模块的充放电探针采用镀金设计,需要考虑到接触电阻、发热、最大电流30A等因素,结构设计合理,探针及配套组件满足低阻抗、耐高温、耐电解液腐蚀等要求,接触电阻的标准暂定为在25℃的自然冷却环境下,最大电流30A化成时,化成全过程中充放电探针与电池极柱的结合部位的温升不高于15℃; 3. 探针对电池正负极柱的压痕深度≤0.1mm,非物理撞击致损时,使用寿命不得小于30000次压合或3年;非物理撞击致损情况下,探针非金属结构材料在生产过程使用寿命不低于探针使用寿命。 4. 压床模块的定位顶升机构设计合理,在顶升电池托盘时,需保证电池托盘底部受力均匀,避免化成过程中电池托盘受力后变形造成化成异常等;具备二次导向功能; 5. 压床模块内部安装有行程传感器,具备电池托盘到位检测、保护和报警功能,能够实时、准确检测电池托盘是否放置到位,设备采用五面半封形式,正常处于打开状态,出现消防报警后设备前门可自动关闭; |
2、设备功能模块介绍
(1)工作流程
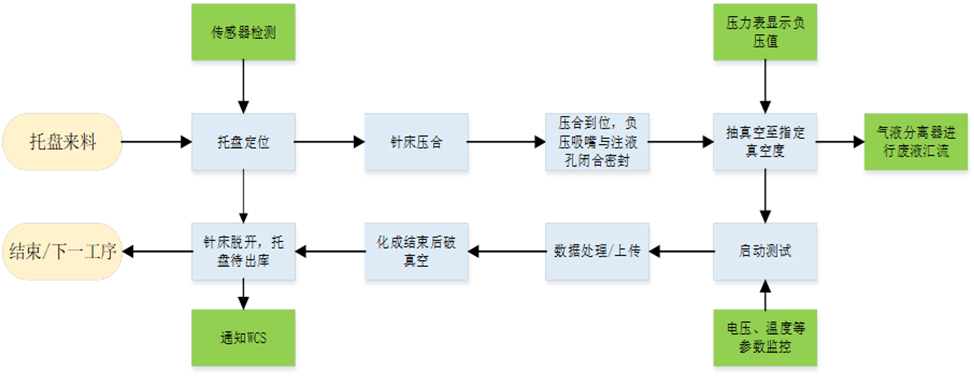
负压化成设备工作流程:
(2)设备组成
1.柜体介绍
负压化成压床柜体设计单列1层,每层16通道,合计16通道。以机加托盘作为电池载体,其排布方式为2*8,由人工完成电池托盘上、下料。电源柜和压床采用分体设计。
控制方式采用PLC控制,通过PLC控制各个电磁阀、按钮、指示灯等实现机械单元独立控制;
设备内具备温度、烟感等监控,24小时进行监测。
2.机械单元(运动机构)介绍
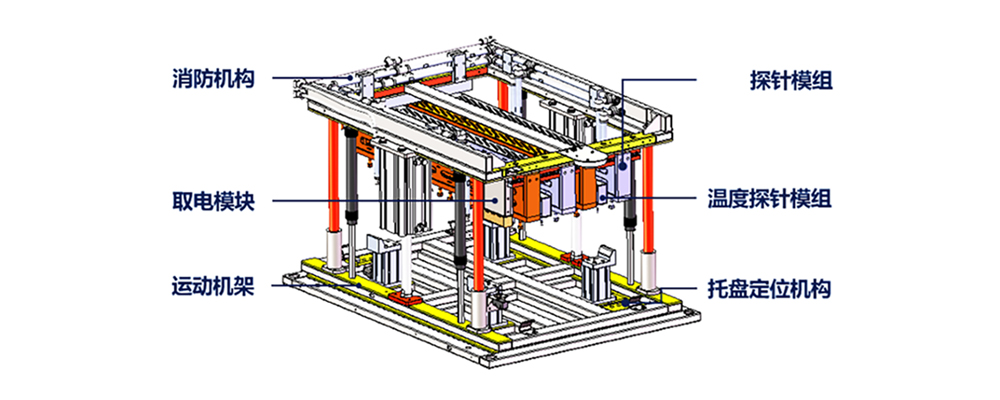
1)上下料方式:托盘上下料,托盘固定方式采用托盘四周导向块导向和对角定位销二级定位机构以确保托盘定位精度,压床柜具备电池托盘到位检测、托盘防反检测等保护和报警功能,实时、准确检测托盘状态,托盘定位精度:≤±0.5mm
2)动作方式:机械单元从下往上运动,探针板不动,托盘动作;探针线和气管不随着运动;
3)烟雾报警:各运动机构安装一个烟雾感应器(气敏型)+一个烟雾感应器(颗粒型),一旦检测到烟雾,立刻切断电源,打开气缸将电池与探针脱离,并告警提示;
4)压床采用模块化设计,探针组件在电池宽度方向可根据刻度尺调整,可适应不同电池极耳间距左右调节,托盘抬升高度用限位方式快速调整,支持快速更换维修。
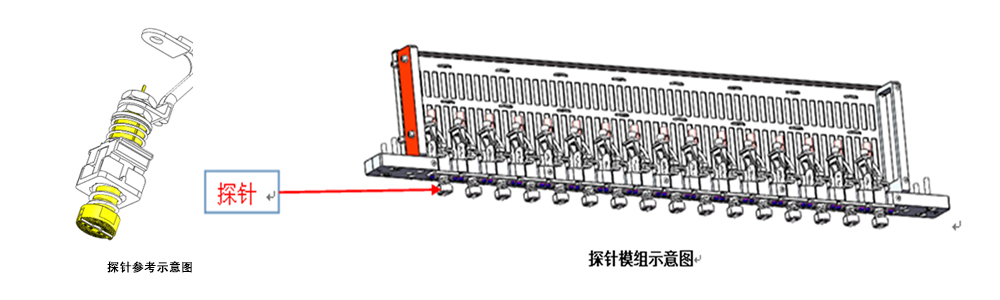
3.探针组件介绍
1)探针板组件设计理念为模块化设计,实现快速抽拔更换;
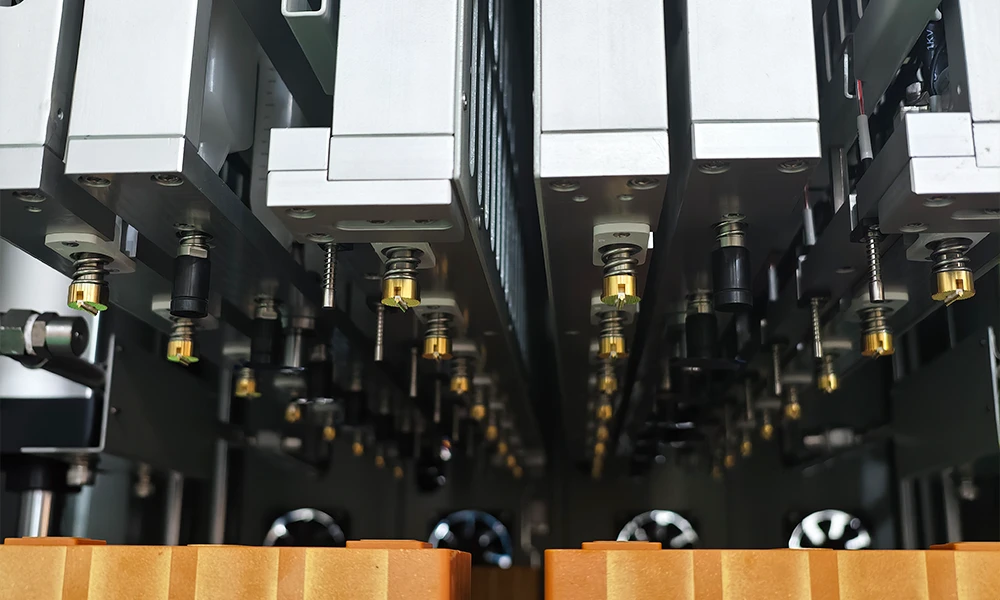
2)正负极探针组件采用单针方式,针面细纹滚花设计,花纹设计以不刮花极柱表面为宜,(极柱到电源模块连接端的线损)≤800mv,正负极接触阻抗之和≤2mΩ,实时显示接触电阻和极耳电压,极柱温升≤15℃,压合寿命≥30000次或≥3年;
3)线缆连接方式:压床与功率线、采样线缆连接采用快速插头端子排连接方式;
4.温度探针组件介绍
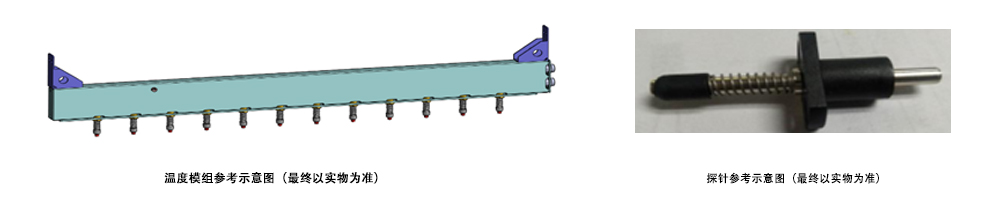
1)组件设计理念为模块化设计,实现快速抽拔更换;
2)温度探针使用PT100温度探头检测单点电池盖板表面温度,系统温度采集模式可根据温度区间设置不同的采集频次,采样间隔最小为1s,温度传感器测温精度为±1℃。
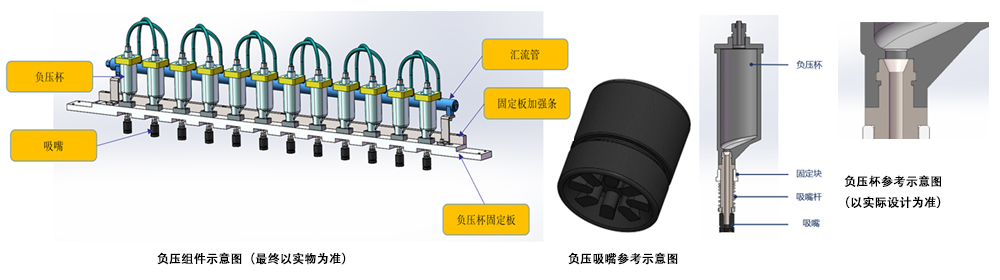
1)负压吸嘴、连接杆、负压储液杯一体化设计,提高气密性;
2)负压系统采用比例调节控制阀设计,可根据实际使用情况快速调整负压值;
3)负压吸嘴采用花瓣式吸嘴(平面接触式),吸嘴与电池盖板紧密贴合,材质三元乙丙橡胶,耐高温、耐腐蚀性,吸嘴寿命≥500次(3个月更换),负压吸嘴具备适应电池不平整度≤1mm;
4)负压储液杯具备防旋转设计,确保整个负压管路中的电解液积液能及时排出,负压杯容量≥60ml;
5)负压杯采用偏心设计,底部设计有斜面,有效防止电解液残留结晶;设计双层密封圈、过滤网装置,有效防止漏气现象的发生;(沟通后以实际设计为准)
6)负压系统所有的元器件(电磁阀、管道、负压吸嘴、储液杯等)采用耐腐蚀材质,均不会与电解液发生物理化学反应(如腐蚀、发胀、变色等);
7)负压系统设计有电解液过滤装置,以防止电解液腐蚀负压系统;
8)常压破真空:干燥气管路在化成流程结束后常压破真空,同时使化成过程中吸出的电解液回流到电池中,电解液缓存装置必须采用合理设计确保电解液的损失(设备自身原因造成)小于2g,如不允许在电解液缓存装置底部残存电解液;
9)负压控制系统设计在柜体侧边,有助于保护器件,延长使用周期,方便后期维护。
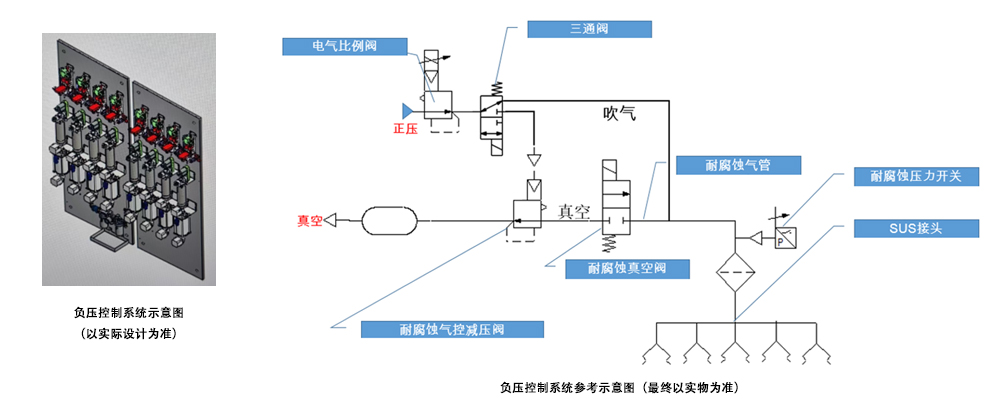
6.负压控制系统介绍
1)根据工艺要求在任何时间或电压等条件下,灵活设置抽真空速度、泄真空速度、真空值等,比如单工步可设置独立的负压值。负压模块采用可视化的设计方式,前端管道旁路一个压力表显示其压力值(数字表),压力范围:-100Kpa ~ 100Kpa。安装在方便可视的区域,便于观测,真空度数据可导入到对应托盘的记录中,整体设计考虑方便拆卸、组装及维护等,负压管路接头及密封方式可保证多次拆装仍能保持良好的密封效果;
2)负压抽真空流程与化成充放电流程可分开设置,也可根据上位机软件设定的流程执行抽真空、破真空、真空循环等,每次抽真空时需保证吸嘴与电池的密封性,且不影响充放电流程;
3)化成流程开启前进行整个负压模块漏率检测判断,检测方法:抽真空至设定真空值,关闭真空源,保压3min,真空值下降速度需要≤0.3kPa/min,满足漏率要求后才可开启化成流程,且漏率判断标准可在电源软件界面设定;
4)负压模块间不允许相互干扰而导致其他正在化成的负压模块的真空度下降;
5)负压模块抽真空管路电磁阀的前端安装有气液分离器和缓存罐,汇集冷凝的电解液溶剂液体,缓存罐下部增加手动阀,定期排放收集的液体,管道设计时考虑避免化成时抽出的气体回流到电池内部(真空单向阀);6)负压化成过程中不允许出现电解液回流,不允许不同管路间的交叉污染;
7)设计气液分离器,分离出的残液不能长时间储存在分离装置里,快速排放至收集装置中,排除残液时不能影响正常生产;电解液收集杯容积≥600ml,且具备杯满报警功能;
8)在真空达到设定值时,在未启动化成流程启动前和化成结束后的两个阶段,不允许负压单元的真空值有异常的跳动;
9)与电池接触密封的真空部件脱离电池后,系统启动微负压,可有效防止吸附在负压吸嘴处的电解液滴落到电池上;
10)破真空进口处增加过滤器;
11)压床柜库位设置接液盘,接液盘方便拆卸,可定期清理负压吸嘴滴落的电解液。
7.负压模块功能要求
|
项目 |
技术要求 |
备注 |
|
吸嘴定位精度 |
满足各方向0.5mm以内 |
|
|
真空度范围 |
-90Kpa±5Kpa,满足高低真空调节 |
|
|
杂质过滤 |
单路负压模块破真空管路入口处安装耐腐蚀、易更换、不产生粉尘的过滤器,对来源气体进行粉尘过滤,避免杂质、粉尘进入电池内部 |
|
|
负压值波动 |
在真空达到设定值时,在化成流程启动前和化成结束后的两个阶段,负压单元的真空值波动范围≤±3KPa |
|
|
抽真空速度 |
负压单元的抽真空速度为≥5Kpa/Min(从0Kpa降低到-80Kpa),抽真空速度可调 |
|
|
泄真空速度 |
泄压速度≥5Kpa/Min(从-80Kpa上升到0Kpa) |
|
产品图片
Whatsapp/电话(微信):+86 181 2071 5609
下一篇:
针床式化成分容柜如果您对我们的产品感兴趣,或者想了解更多其他信息,请在这里留言,我们会尽快回复您。




 订阅


版权所有 © 厦门特普特新能源科技有限公司保留所有权利。

 русский
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語
 한국의